


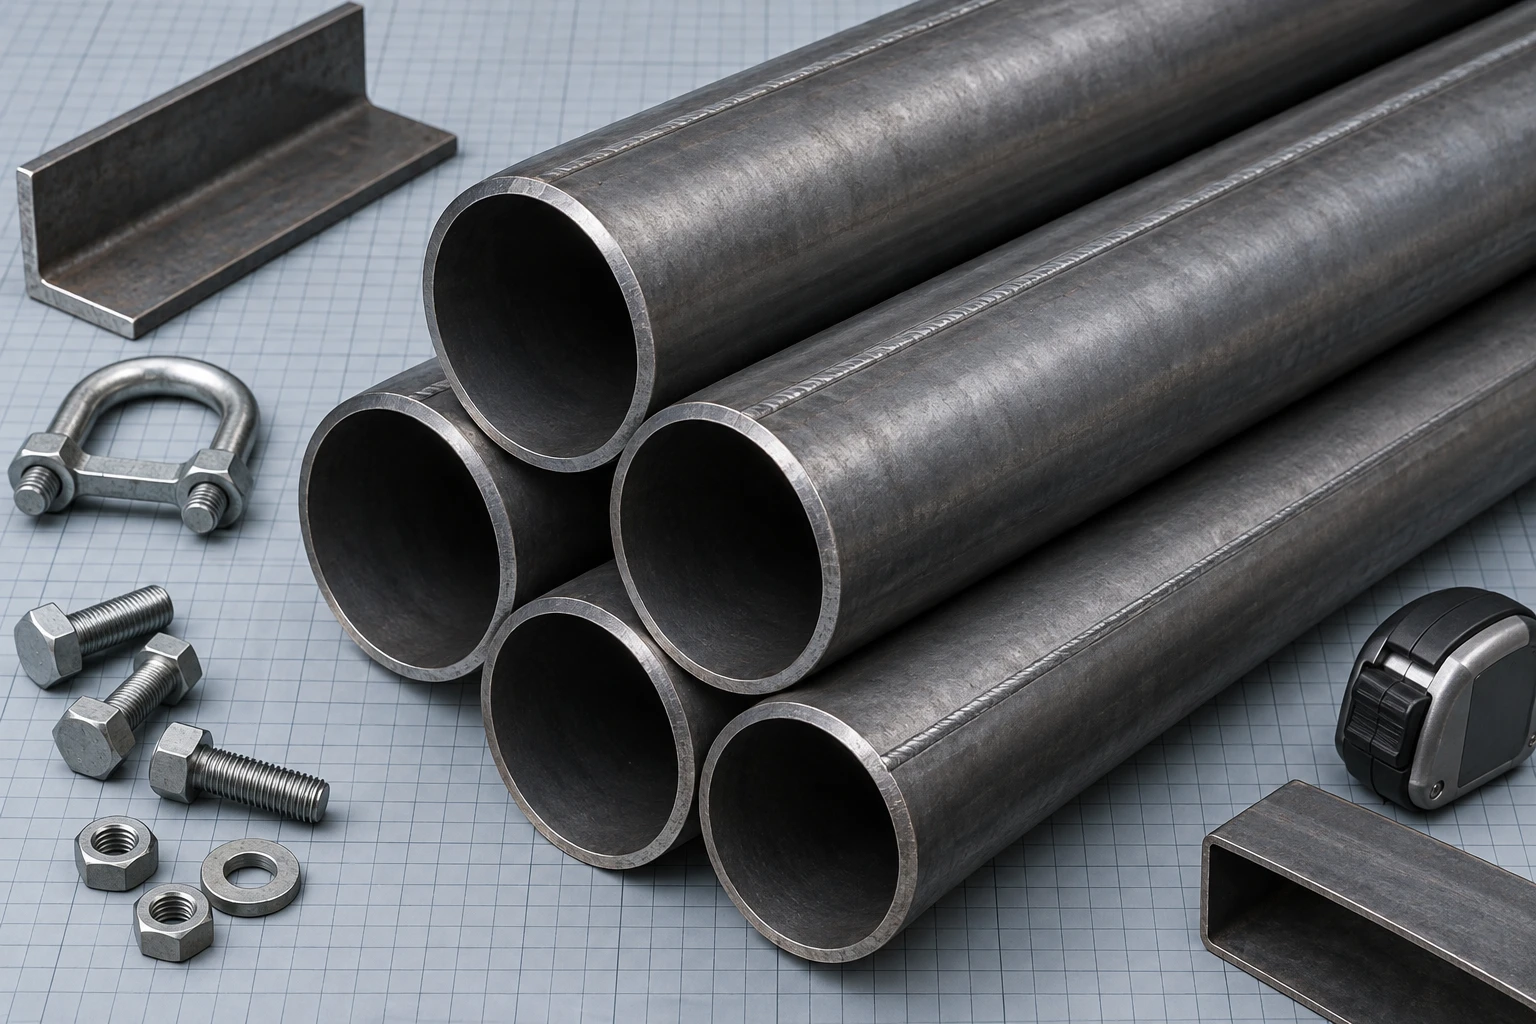
Практическое руководство по выбору прямошовных электросварных труб ГОСТ 10704-91 для теплосетей, водопроводов и несущих металлоконструкций в Казахстане. Разбор сортамента, толщин стенок, марок стали Ст20/09Г2С и условий монтажа в сейсмических районах.
Круглая электросварная прямошовная труба — один из самых востребованных видов металлопроката в промышленном и гражданском строительстве Казахстана. Её используют при прокладке магистральных теплотрасс, технологических трубопроводов, систем водоснабжения и возведении пространственных металлоконструкций.
В отличие от водогазопроводных (ВГП) труб с условным проходом Ду, электросварные трубы маркируются по наружному диаметру и фактической толщине стенки. Правильный выбор геометрии, группы поставки и марки стали напрямую определяет безопасность объекта при расчетном давлении и сезонных перепадах температур.
Нормативная база: разница между ГОСТ 10704-91 и ГОСТ 10705-80
При закупке электросварной трубы в проектной документации всегда указываются два взаимосвязанных стандарта.
- ГОСТ 10704-91 регламентирует сортамент: наружные диаметры (от 10 до 1420 мм), толщины стенок (от 1.0 до 32 мм), теоретическую массу 1 погонного метра и допустимые геометрические отклонения.
- ГОСТ 10705-80 определяет технические условия: химический состав сталей, механические свойства шва и основного металла, группы поставки (А, Б, В, Д) и обязательные гидроиспытания.
Для ответственных напорных сетей и объектов с повышенными требованиями к надежности в проект закладывают трубы группы «В» с контролем механических свойств и химического состава.
Марки стали: когда достаточно Ст3сп, а когда требуется 09Г2С
В климатических условиях Казахстана выбор марки стали зависит от температуры транспортируемой среды, давления и региона строительства.
- Сталь 3 (Ст3сп / Ст3пс): стандартный выбор для внутриквартальных сетей водоснабжения, систем полива, временных коммуникаций и строительных металлоконструкций при температуре эксплуатации не ниже -20 °C.
- Сталь 20 (Ст20): углеродистая конструкционная сталь повышенной плотности. Применяется для тепловых сетей с рабочей температурой теплоносителя до +350 °C и давлением до 2.5–4.0 МПа.
- Сталь 09Г2С: низколегированная кремнемарганцевая сталь. Обязательна для регионов с суровым зимним климатом (Северный, Центральный и Восточный Казахстан), где температура опускается ниже -30 °C, а также для магистралей под высоким рабочим давлением.
Таблица сортамента: ходовые диаметры, толщина стенки и вес 1 метра
В таблице приведены популярные типоразмеры прямошовных труб, регулярно отгружаемые со склада в Алматы для монтажных организаций РК.
| Наружный диаметр (мм) | Условный проход (Ду, мм) | Толщина стенки (мм) | Теоретический вес 1 м (кг) | Метров в 1 тонне (прим.) | Основная сфера применения |
|---|---|---|---|---|---|
| 57 | 50 | 3.0 / 3.5 | 4.00 / 4.62 | 250 / 216 | Разводка ГВС/ХВС, стояки, стойки ограждений |
| 76 | 65 | 3.0 / 3.5 | 5.40 / 6.26 | 185 / 160 | Внутридомовые тепловые узлы, опоры навесов |
| 89 | 80 | 3.5 / 4.0 | 7.38 / 8.38 | 135 / 119 | Магистральные стояки отопления, фермы |
| 108 | 100 | 3.5 / 4.0 | 9.02 / 10.26 | 111 / 97 | Подводящие теплотрассы, колонны каркасов |
| 133 | 125 | 4.0 / 4.5 | 12.73 / 14.26 | 78 / 70 | Межквартальные распределительные теплосети |
| 159 | 150 | 4.5 / 5.0 | 17.15 / 18.99 | 58 / 52 | Промышленные трубопроводы, эстакады |
| 219 | 200 | 5.0 / 6.0 | 26.39 / 31.52 | 38 / 31 | Магистральное теплоснабжение, сваи-оболочки |
| 273 | 250 | 6.0 / 7.0 | 39.51 / 45.92 | 25 / 21 | Городские тепловые артерии, защитные кожухи |
| 325 | 300 | 6.0 / 8.0 | 47.20 / 62.54 | 21 / 16 | Магистрали высокого давления, футляры |
| 426 | 400 | 7.0 / 9.0 | 72.33 / 92.55 | 14 / 10 | Крупные городские коллекторы, мостовые опоры |
| 530 | 500 | 8.0 / 10.0 | 102.99 / 128.24 | 9.7 / 7.8 | Магистральные теплотрассы и водоводы |
Расчет допустимого рабочего давления
Для предварительного расчета рабочего давления прямошовного трубопровода инженеры применяют формулу Барлоу с учетом коэффициента прочности сварного шва:
P = (2 · [σ] · s · φ) / D_нар
- P — допустимое внутреннее давление (МПа);
- [σ] — допускаемое напряжение для выбранной марки стали при рабочей температуре (МПа);
- s — минимальная фактическая толщина стенки за вычетом коррозионного допуска (мм);
- φ — коэффициент прочности продольного шва (для автоматической дуговой сварки под флюсом принимается 0.85–0.90, для ТВЧ — 0.80);
- D_нар — наружный диаметр трубы (мм).
На ответственных участках теплосетей и в сейсмических районах Казахстана проектные институты закладывают запас прочности не менее 1.4–1.6 от номинального рабочего давления.
Особенности сварки и сопряжения с трубопроводной арматурой
Качественный монтаж прямошовных труб требует соблюдения регламентов СП РК по строительству наружных сетей.
При стыковке прямошовных труб продольные заводские швы соседних плетей обязательно смещают относительно друг друга минимум на 100 мм (или на угол не менее 30°). Это исключает концентрацию напряжений в одной плоскости.
Для поворотов трассы и врезок используют сертифицированные соединительные элементы: крутоизогнутые отводы, переходы и тройники. Важно, чтобы толщина стенки фасонной детали совпадала с толщиной привариваемой трубы во избежание ступенчатых концентраторов напряжений.
При монтаже фланцевых соединений для задвижек и регуляторов давления стык трубы с воротниковым фланцем проваривается с полным проплавлением корня шва с последующим визуально-измерительным и ультразвуковым контролем (УЗК).
Чек-лист входного контроля трубы на объекте
Чтобы избежать скрытого брака и срыва сроков сдачи объекта госкомиссии, снабженцу и прорабу рекомендуется проверить следующую цепочку параметров:
- Заводской сертификат качества: сверка номера партии, плавки, марки стали (Ст3/Ст20/09Г2С) и отметки о прохождении гидравлических испытаний на заводе-изготовителе.
- Контроль овальности и геометрии торцов: овальность концов не должна превышать 1% от наружного диаметра. Скос кромок под сварку должен быть 25–30° с притуплением 1–3 мм.
- Проверка толщины стенки микрометром: измерение проводится минимум в 4 точках по окружности торца для исключения критической разнотолщинности.
- Осмотр сварного грата и поверхности: продольный шов не должен иметь пор, трещин, свищей и незаваренных кратеров. Наружный грат должен быть срезан заподлицо или с допустимым усилением до 1.5–2.5 мм.
Частые ошибки при заказе и проектировании
- Путаница между Ду и наружным диаметром: заказ трубы «Ду 100» вместо трубы 108х4 мм приводит к несоответствию посадочных диаметров на фасонных элементах и компенсаторах.
- Игнорирование коррозионной прибавки: выбор минимальной толщины стенки без учета химической агрессивности теплоносителя снижает безаварийный ресурс трубопровода в 2-3 раза.
- Экономия на марке стали в сейсмозонах: замена стали 09Г2С на рядовую сталь Ст3кп в районах Алматинской, Жамбылской и Туркестанской областей недопустима по нормам СП РК 2.03-30-2017 из-за риска хрупкого разрушения при динамических подвижках грунта.
Полезные смежные материалы
При комплектации трубопроводных систем рекомендуем ознакомиться с нашими практическими обзорами:
- Труба ВГП ГОСТ 3262-75: подбор Ду 15–100, толщина стенки, оцинковка и монтаж в Казахстане;
- Отводы стальные крутоизогнутые ГОСТ 17375-2001: выбор радиуса гиба, толщины стенки и монтаж в РК;
- Фланцы стальные плоские и воротниковые ГОСТ 33259-2015: подбор Ду и расчет крепежа в РК;
- Заглушки стальные эллиптические ГОСТ 17379-2001: подбор Ду 15–530 и правила приварки в Казахстане.
Вопросы и ответы (FAQ)
Чем электросварная труба ГОСТ 10704-91 отличается от бесшовной ГОСТ 8732-78?
Электросварная труба изготавливается методом формовки стального штрипса с последующей сваркой продольного шва токами высокой частоты или дуговой сваркой. Она значительно дешевле бесшовной трубы и имеет стабильную толщину стенки по всей длине. Бесшовная труба выдерживает более экстремальные давления (свыше 10 МПа) и применяется в нефтегазовой сфере и энергетических котлах высокого давления, тогда как прямошовная закрывает 90% задач теплоснабжения, ЖКХ и общестроительных металлоконструкций.
Какая стандартная длина прямошовных электросварных труб при поставке?
По ГОСТ 10704-91 трубы диаметром от 57 до 530 мм чаще всего поставляются немерной длины от 10.5 до 12.0 метров либо мерной длины ровно 12.0 метров. Это стандартная габаритная длина для транспортировки стандартным длинномерным автотранспортом (шаландой 12–13.6 м).
Можно ли использовать прямошовную трубу в качестве несущих свай и колонн?
Да, электросварные прямошовные трубы диаметром 159–530 мм с толщиной стенки от 6 до 10 мм широко используются в качестве трубных свай, стоек эстакад, колонн промышленных ангаров и элементов пространственных ферм. В таких случаях в проекте закладывается сталь Ст3сп5 или 09Г2С с нормируемыми механическими характеристиками на растяжение и изгиб.
Как защитить прямошовную трубу при бесканальной подземной прокладке?
Для бесканальной прокладки теплосетей в Казахстане применяют предизолированные трубы в ППУ-изоляции (пенополиуретан) с наружной защитной оболочкой из полиэтилена низкого давления (ПЭ-оболочка для грунта) или оцинкованной стали (ОЦ-оболочка для надземной прокладки). Внутренней основой такой теплоизолированной трубы выступает прямошовная стальная труба по ГОСТ 10704/10705.
Вывод
Прямошовная стальная труба ГОСТ 10704-91 — базовый и экономически выгодный материал для инженерных коммуникаций и строительных каркасов. Главное при заказе — точно сопоставить требуемый диаметр, толщину стенки и марку стали с расчетными гидравлическими и температурными нагрузками объекта.
Компания «АТЛАНТ МЕТАЛЛ» поддерживает постоянный запас прямошовных электросварных труб диаметром от 57 до 530 мм на металлобазе в Алматы. Мы предоставляем полный пакет заводских сертификатов, выполняем точную резку в размер и организуем оперативную доставку автотранспортом по Алматы и всем регионам Казахстана.
Был ли этот разбор полезен для вашей задачи?
Ваш голос помогает специалистам АТЛАНТ МЕТАЛЛ готовить еще более качественные расчеты и инструкции

Металлопрокат из статьи в наличии на складе в Алматы
Склад Рыскулова 94А · Резка и погрузка
Арматура 25 а1 ст3 12000
Арматура 22 а1 а240 11700
Арматура 20 а1 а240 12000